Lista de inspección de calidad de pantallas de proyección para compradores OEM
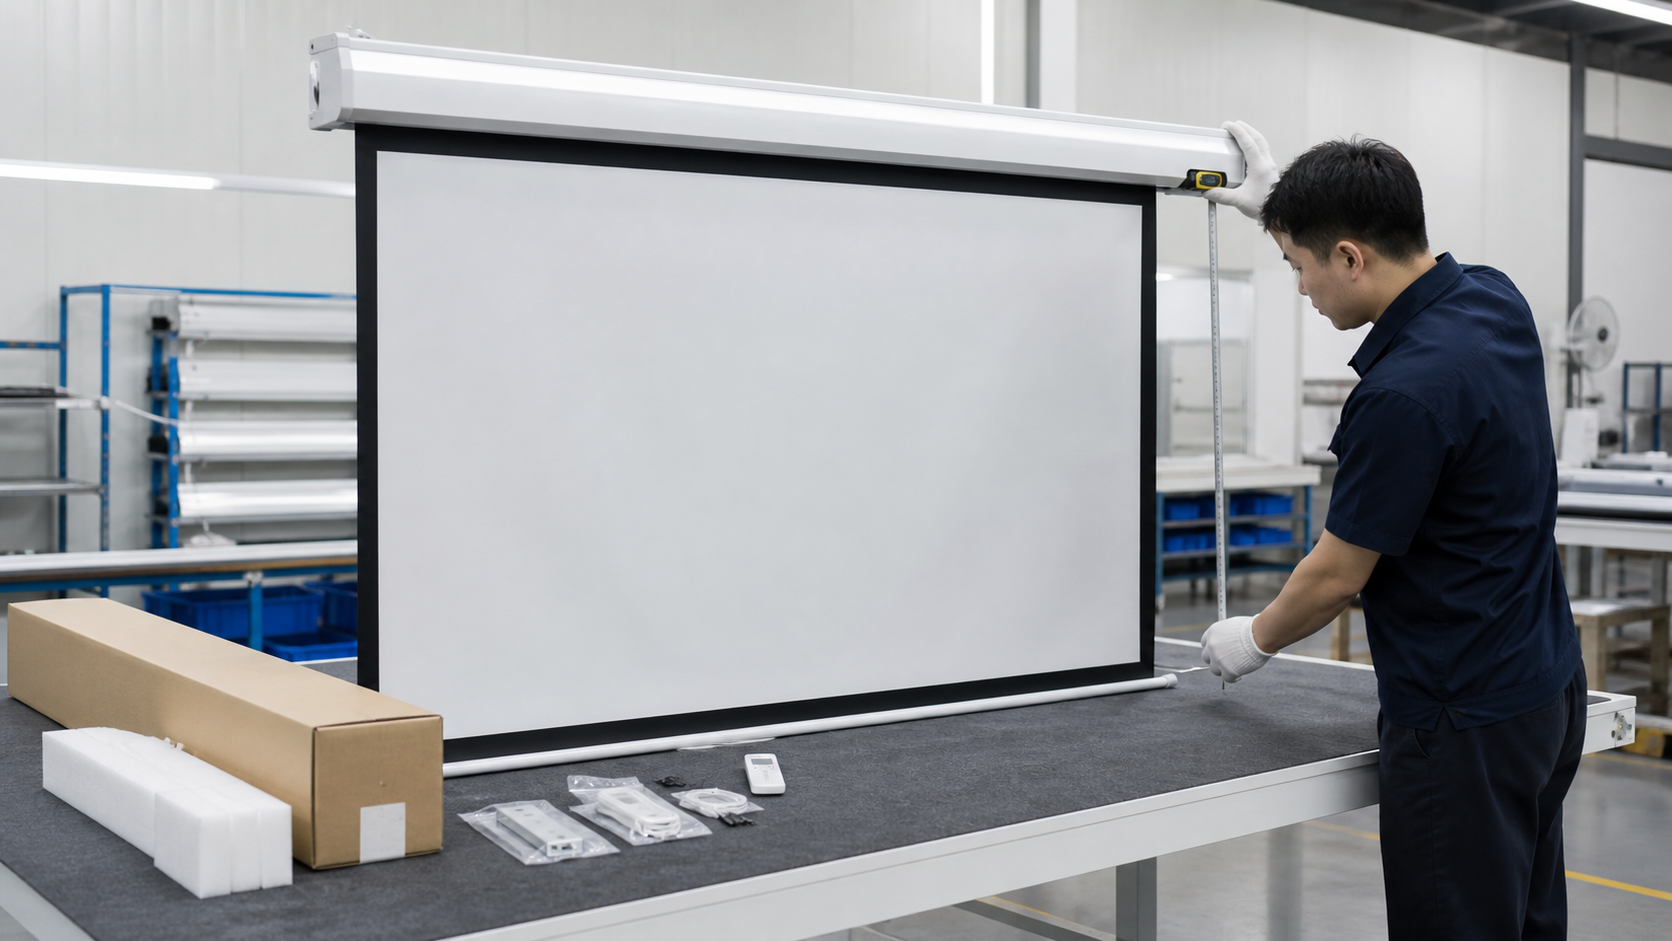
Guía de inspección por etapas para compradores OEM que comprueban la identidad, las dimensiones, el aspecto, el funcionamiento, los accesorios, las pruebas documentales y el embalaje de las pantallas de proyección.
En esta guía
Respuesta rápida
Una inspección de calidad de pantallas de proyección debe comprobar la configuración completa entregada frente al pedido de compra, la especificación autorizada, el plano y la muestra aprobada. Comprobar solo si un motor funciona puede pasar por alto errores de material, tamaño de imagen, control, conjunto de accesorios, revisión de etiquetas o embalaje.
Utilice etapas de inspección vinculadas: revisión de materiales de entrada, aprobación de la primera unidad, comprobaciones durante el proceso, inspección del producto terminado, verificación del embalaje y autorización de envío. Defina los criterios de aceptación antes de producir, registre las pruebas de cada elemento rechazado o condicionado y aplique comprobaciones específicas para pantallas motorizadas, con tensión lateral, manuales, de marco fijo y portátiles.
Defina las etapas de inspección
| Etapa | Objetivo principal | Pruebas habituales |
|---|---|---|
| Materiales de entrada | Confirmar las superficies, los perfiles, las carcasas, los motores, los controles y los materiales de embalaje críticos | Registro de identidad, fotografías del aspecto y documento del proveedor |
| Aprobación de la primera unidad | Verificar la primera configuración terminada antes de continuar la serie de producción | Mediciones, resultado de funcionamiento, imágenes y decisión sobre su conformidad |
| Inspección durante el proceso | Detectar problemas de montaje, alineación, tensión, cableado o acabado antes del montaje final | Registro del proceso y nota de medidas correctivas |
| Inspección del producto terminado | Verificar identidad, dimensiones, aspecto, funcionamiento, accesorios y etiquetas | Lista de inspección específica del modelo |
| Inspección del embalaje | Confirmar la protección, el contenido, la identidad de la caja y las marcas de envío | Fotografías del embalaje, recuento y registro de cajas |
| Autorización de envío | Cerrar las desviaciones y conciliar la cantidad autorizada con los documentos del pedido | Decisión firmada y registro de autorización |
El comprador y el proveedor deben acordar qué etapas se aplican al pedido, quién las realiza, cómo se seleccionan las muestras y qué pruebas se aportarán. Esta guía no establece un nivel universal de muestreo, una tolerancia ni una tasa de defectos.
Prepare el conjunto de referencias aprobadas
Antes de inspeccionar, reúna el pedido de compra, la ficha de configuración autorizada, el plano, el registro de la muestra aprobada, los archivos de diseño y etiquetas, la revisión del manual, la lista de embalaje y los criterios de aceptación. Confirme que estos registros identifican el mismo modelo y la misma revisión.
La configuración debe cubrir el tipo de pantalla, el tamaño visible, la relación de aspecto, el material, la carcasa o el marco, el montaje, la tensión y el enchufe cuando corresponda, el motor y los controles, los accesorios, las etiquetas, la cantidad y el destino. Utilice la guía de pedidos OEM y control documental para evitar que un mismo nombre de modelo abarque sin advertencia configuraciones incompatibles.
Cuando la referencia de aprobación sea una muestra física, registre su ID, revisión, desviaciones y responsable de aprobación. La lista de aprobación de muestras explica cómo controlar esa referencia antes de la producción en serie.
Inspeccione los materiales y componentes de entrada
Las comprobaciones de materiales de entrada se centran en los insumos críticos antes de que los defectos queden incorporados a los productos terminados. Confirme la identidad y el estado de las superficies de pantalla, perfiles de marco o carcasas, tapas de los extremos, barras inferiores, soportes, motores, controladores, mandos a distancia, elementos de fijación, etiquetas, manuales y materiales de embalaje aplicables al pedido.
Para las superficies visibles y los perfiles acabados, compruebe la suciedad, las marcas, la uniformidad del revestimiento o acabado, los daños y la orientación correcta. Para los componentes eléctricos o de control, verifique la identidad de la pieza autorizada y la configuración aprobada para el mercado, en lugar de suponer que dispositivos de aspecto similar son intercambiables.
Registre por separado los materiales en cuarentena o sustituidos. Una sustitución no debe entrar en producción hasta que se hayan revisado y autorizado sus efectos técnicos, comerciales, documentales y de inspección.
Complete la aprobación de la primera unidad
La aprobación de la primera unidad verifica una configuración terminada antes de continuar con una serie de producción mayor. Esa primera unidad debe poder trazarse hasta los materiales de producción, ajustes, diseños y criterios de embalaje previstos para el pedido.
Mida el ancho y el alto de la imagen visible, la relación de aspecto, el borde o caída adicional, las dimensiones totales de la carcasa o marco, las posiciones de montaje y los puntos de alineación pertinentes frente al plano aprobado. Registre el método de medición y la tolerancia acordada; no sustituya los valores medidos por un tamaño nominal de catálogo.
Realice las comprobaciones de funcionamiento aplicables, revise el aspecto, verifique los controles y accesorios suministrados y compare las etiquetas y los manuales con los archivos autorizados. Cierre cada diferencia mediante una corrección, una desviación autorizada o una referencia aprobada actualizada. No considere una primera unidad con cuestiones pendientes como una autorización automática para producir.
Utilice una lista básica para el producto terminado
| Área de inspección | Qué comprobar | Qué debe registrar |
|---|---|---|
| Identidad | Modelo, revisión, cantidad, destino y referencia de serie o lote, cuando se utilice | Registro de producto trazable |
| Dimensiones | Área de imagen, relación de aspecto, borde/caída, tamaño total y elementos de montaje | Valores medidos y método |
| Superficie | Marcas, suciedad, ondulaciones, curvatura de bordes, textura, orientación y uniformidad visible | Fotografías y condiciones de visión |
| Estructura | Carcasa/marco, uniones, tapas de los extremos, soportes, barra inferior y elementos de fijación | Registro visual y dimensional |
| Accionamiento | Despliegue, recogida, bloqueo, posiciones de parada, guiado y estabilidad | Resultado de la prueba y estado observado |
| Controles | Solo las interfaces suministradas y autorizadas | Identidad y respuesta del control |
| Accesorios | Soportes, cables, mandos a distancia, manuales y repuestos aprobados | Recuento frente a la lista de embalaje |
| Etiquetas | Campos de modelo, características eléctricas, código de barras, destino y revisión | Imágenes claras de las etiquetas |
| Embalaje | Caja, protección interior, separación de accesorios y marcas de envío | Registro y fotografías del embalaje |
Aplique comprobaciones específicas del producto
Pantallas motorizadas y con tensión lateral
Para las pantallas de proyección eléctricas, verifique el despliegue y la recogida completos, las posiciones de parada superior e inferior, el guiado del tejido, la alineación de la barra inferior, la respuesta del controlador y la configuración autorizada de alimentación y control. Registre cualquier movimiento, vibración o sonido anormal como una condición observada, sin aplicar un límite numérico de ruido que no esté aprobado.
Para las pantallas con tensión lateral, inspeccione ambos cables o cordones laterales, las lengüetas, el recorrido, el comportamiento de los bordes y la simetría. Compruebe que nada se atasque ni roce, y que la pantalla se evalúe con las condiciones acordadas de estabilización, proyector y visión. Consulte la guía de aceptación de superficies con tensión lateral al definir las pruebas de planitud específicas del proyecto.
Pantallas manuales
Para las pantallas de proyección manuales, compruebe el movimiento de bajada, las posiciones de bloqueo, la recogida controlada cuando corresponda, el alcance de manejo, la alineación de la barra inferior y el estado de la anilla o punto de accionamiento. Repita la secuencia de uso aprobada y observe si hay retorno sin control, atascos o bloqueos inconsistentes.
No evalúe un mecanismo manual con instrucciones de otro modelo. El registro de inspección debe identificar la unidad concreta y el método de uso suministrado.
Pantallas de marco fijo
Para las pantallas de marco fijo, verifique la identificación de los perfiles, las dimensiones visibles, la escuadra, las uniones de las esquinas, los conectores, los elementos de montaje y el sistema de tensado suministrado. Monte una unidad de inspección cuando lo exija el plan de aceptación del pedido, en lugar de aprobar únicamente los perfiles embalados.
Inspeccione la orientación del material, la fijación perimetral, la alineación del borde o bisel y el plano de proyección después de un montaje correcto. Registre las separaciones, torsiones, desajustes de las uniones o fijaciones desiguales con respecto a la referencia aprobada y al método de instalación.
Pantallas portátiles
Para las pantallas portátiles, compruebe el estado del estuche, el bastidor plegable o la estructura de soporte, las bisagras, los bloqueos, las patas, los apoyos, la fijación del material, el juego de accesorios y la secuencia de embalaje. Monte la unidad de inspección sobre una superficie adecuada y confirme su estabilidad en las condiciones de inspección en interiores previstas.
Las asas de transporte, las bolsas, los estuches y los accesorios pequeños forman parte de la configuración entregada. Cuéntelos y fotografíelos, y confirme que su disposición dentro del embalaje protege el material de la pantalla y las piezas estructurales frente a daños por contacto.
Revise el aspecto y el estado del plano de proyección
La inspección del aspecto y del plano de proyección debe realizarse en condiciones documentadas. Registre la distancia de observación, la iluminación de la sala, el modelo y la geometría del proyector cuando se utilice, el contenido de la imagen o patrón de prueba, el tiempo de estabilización de la pantalla y la muestra de referencia. Distinga los artefactos ópticos de las ondulaciones mecánicas o los problemas de alineación de la instalación.
Inspeccione el acabado de la carcasa o el marco, las tapas, las uniones, la barra inferior, las fijaciones visibles, las etiquetas y la superficie de la pantalla. En el plano de proyección, busque suciedad, marcas de manipulación, arañazos, irregularidades de textura, ondulaciones, curvatura de los bordes, tensión desigual, uniones visibles o distorsión geométrica con respecto a la referencia de aceptación acordada.
La ganancia del material, el ángulo de visión, el comportamiento ALR/CLR/UST y el rendimiento acústico requieren pruebas específicas del material. No deduzca esos resultados únicamente por el aspecto; consulte el centro de materiales de pantalla y solicite la confirmación actual del modelo y del material.
Pruebe el funcionamiento y los controles de forma segura
Utilice únicamente las interfaces aprobadas para el modelo exacto. IR, RF, trigger, contacto seco, RS-485 y otras integraciones no son intercambiables de forma predeterminada. Registre la identificación del controlador, la disposición del cableado o las conexiones, las condiciones de alimentación y el resultado.
En los productos motorizados, complete el ciclo acordado y confirme las posiciones de parada, el recorrido, el guiado y la respuesta. No modifique los ajustes de los finales de carrera ni la tensión para ocultar un problema antes de registrar las pruebas. Si se requiere una intervención de servicio, siga las instrucciones aprobadas para el modelo y registre la medida correctiva y la nueva comprobación.
La guía de puesta en marcha de pantallas motorizadas puede servir de apoyo para un registro del proyecto, pero prevalecen las instrucciones del controlador y del motor seleccionados.
Verifique los accesorios, las etiquetas y los documentos
Cuente los soportes, las fijaciones, los cables, los controles, los mandos a distancia, los manuales, las herramientas y los repuestos aprobados según la lista de embalaje aprobada. Confirme que las etiquetas de los accesorios y las referencias de modelo coinciden con el producto principal.
Compruebe que la etiqueta del producto incluye los campos aprobados para la configuración suministrada y el destino. Las marcas o declaraciones de certificación no deben copiarse de otro modelo. Revise la documentación disponible en la guía de certificaciones y cumplimiento y confirme el alcance exacto con el equipo responsable.
Los diagramas del manual, las listas de piezas, las instrucciones de funcionamiento y los contactos de asistencia deben coincidir con el equipo incluido en la caja. Registre la revisión del documento en el informe de inspección.
Inspeccione el embalaje antes del envío
Inspeccione el embalaje antes de cerrar la caja y nuevamente después de embalar. Compruebe la envoltura del producto, la protección de los extremos y las esquinas, la separación de los accesorios respecto de las superficies visibles, el movimiento dentro de la caja, la identificación de la caja, el código de barras y las marcas de envío. Fotografíe el producto embalado y la caja cerrada desde ángulos útiles.
Utilice guía de embalaje y envío de pantallas de proyección para adecuar la protección a la ruta y al proceso de recepción. No afirme un nivel de ensayo del embalaje ni un resultado de rendimiento sin un registro controlado que lo respalde para el embalaje real.
Coteje la cantidad embalada, el número de cajas, la combinación de modelos y las marcas con la lista de embalaje antes de autorizar el envío. Los daños de transporte visibles en destino deben fotografiarse antes de mover el producto o continuar desembalándolo.
Utilice una clasificación coherente de los defectos
Defina la clasificación de defectos y la decisión sobre su tratamiento antes de la inspección. Entre los estados útiles específicos del pedido figuran aceptado, corrección menor, no conformidad mayor, autorización condicionada y rechazado. Las partes deben definir qué significa cada estado para el producto y el pedido actuales, en lugar de adoptar una norma genérica sin explicar.
Cada no conformidad debe indicar el requisito, el estado observado, el modelo o lote, pruebas claras, el responsable, la medida correctiva, la nueva comprobación y la decisión final. Una autorización condicionada requiere aprobación por escrito y un registro de las acciones posteriores. Un artículo corregido debe volver a inspeccionarse según el mismo requisito.
Elabore un informe de inspección trazable
El informe de inspección debe identificar el pedido, el producto, el modelo, la revisión, la cantidad inspeccionada, el método de muestreo, la fecha, el lugar, el inspector y el conjunto de referencias aprobadas. Incluya valores medidos, resultados de funcionamiento, imágenes, comprobaciones de accesorios y etiquetas, pruebas del embalaje, defectos, medidas correctivas y la decisión final.
Asigne nombres a los archivos de prueba que permitan vincularlos al pedido y al modelo. Conserve las imágenes originales y evite informes que contengan únicamente un sello genérico de aprobado. El informe debe permitir que el comprador o el revisor del proveedor entienda qué se comprobó y qué configuración se autorizó.
Confirme el alcance de la inspección para un proyecto de MGF
Para las pantallas eléctricas empotradas en el techo de MGF, registre por separado la versión de la carcasa, las dimensiones visibles, la longitud total, las posiciones de fijación y la abertura de techo aprobada. Confirme el controlador y los accesorios suministrados según el pedido. MGF indica un ruido del motor de aproximadamente 30 dB para las pantallas de techo; cualquier criterio de aceptación acústica requiere acordar el motor, la carga y el método de medición.
Utilice el código de material y el modelo compatible reales, e incluya las condiciones de instalación para una aplicación en sala de reuniones.
Facilite la configuración, la revisión del plano, los requisitos de embalaje y las pruebas que necesita su equipo de recepción.
Consulte los requisitos de inspección OEMPreguntas frecuentes
¿Basta con probar el motor de una pantalla de proyección eléctrica?
No. Un motor puede funcionar aunque el material, las dimensiones, los controles, los accesorios, las etiquetas o el embalaje sean incorrectos. Inspeccione la configuración aprobada completa.
¿Debe inspeccionarse cada pantalla de proyección?
El alcance de la inspección y el muestreo dependen del pedido, del riesgo del producto y del plan de aceptación acordado. Defina el método antes de la producción; esta guía no establece un nivel de muestreo universal.
¿Qué debe hacerse si la producción difiere de la muestra aprobada?
Detenga el proceso y documente la diferencia. Decida si procede corregir el producto, autorizar una desviación controlada o revisar la referencia aprobada antes de autorizar su entrega.
¿Cómo debe inspeccionarse la planitud de la pantalla?
Acuerde el modelo de pantalla, el material, el montaje, el tiempo de estabilización, la distancia de observación, la geometría del proyector, el contenido de prueba y la condición de aceptación. Registre las pruebas antes de modificar la tensión o los finales de carrera.
¿Puede una fábrica utilizar su formulario interno de control de calidad?
Sí, siempre que el formulario cubra el pedido exacto y los criterios aprobados y aporte pruebas útiles. Una declaración genérica de control de calidad superado no sustituye a un registro de inspección específico del modelo.
¿Qué debe incluir un informe de inspección previo al envío?
Incluya la identificación del pedido y del modelo, la revisión de referencia, la cantidad y el método de inspección, las mediciones, el aspecto, el funcionamiento, los accesorios, las etiquetas, el embalaje, las fotos, los defectos, las correcciones y la decisión final de autorización.
Solicite un plan de inspección específico del modelo
Envíe la familia de productos, el modelo y la configuración, el tamaño visible, el material, los controles, la cantidad, el destino, la ruta de embalaje y los requisitos de aceptación a través de Contacto de MGF. La Factory & Production page aporta contexto sobre la fabricación; los puntos de inspección, las tolerancias, el muestreo y las pruebas exactos deben acordarse para el pedido actual.