Guía de fabricación y control de calidad de pantallas de proyección con tensión lateral
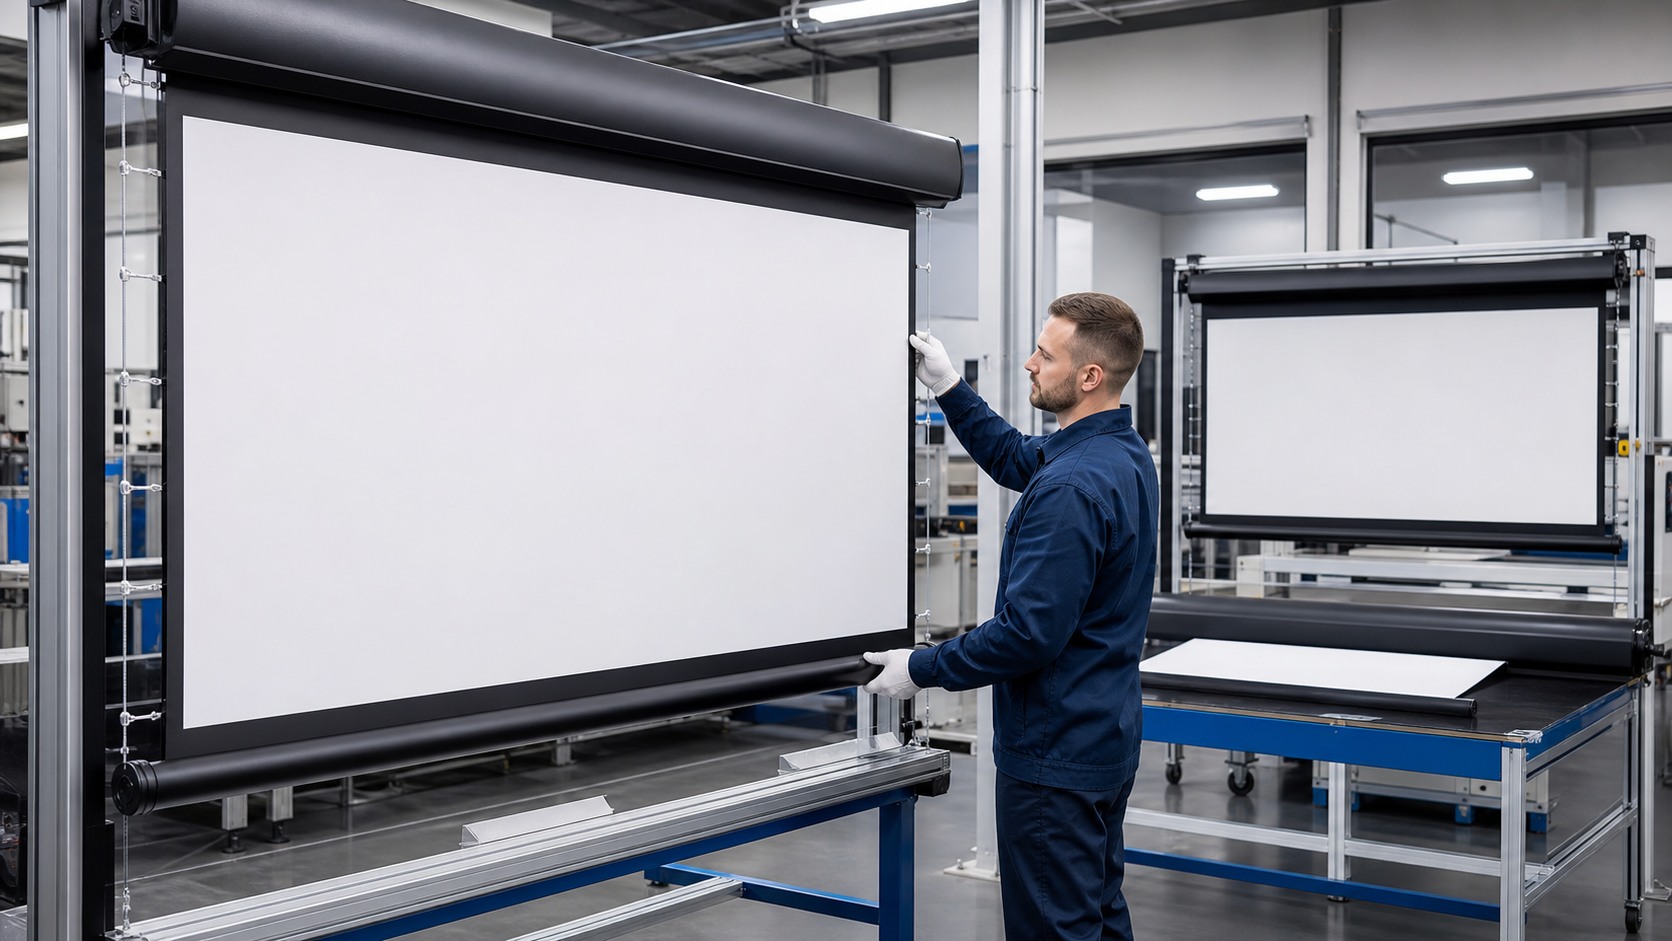
Una guía de fabricación y control de calidad para compradores que revisan la preparación del material, el montaje, los límites, las pruebas de planitud y la entrega en obra de pantallas con tensión lateral.
En esta guía
Respuesta rápida
La calidad de una pantalla de proyección con tensado lateral depende del sistema completo: tejido, tensado lateral, barra inferior, carcasa, motor, ajustes de límites, geometría de instalación y método de inspección. Los compradores que evalúen a un proveedor OEM deben preguntar cómo se controla cada fase y cómo se reproduce en producción la muestra aprobada.
El objetivo no es prometer una superficie perfectamente plana en cualquier condición. El objetivo es definir la configuración, los requisitos de instalación, los criterios de aceptación y los registros que permiten reproducir los resultados de calidad.
Puntos de control de fabricación y calidad (QC)
| Etapa | Qué controlar | Pruebas habituales |
|---|---|---|
| Recepción del material | Superficie, estado del rollo e identificación | Registro de recepción |
| Corte/preparación | Tamaño de imagen, borde y orientación | Hoja de dimensiones |
| Sistema de tensado | Lengüetas laterales, cables, barra inferior y fijación | Comprobación de montaje |
| Carcasa/marco | Alineación, soportes y acabado | Registro visual |
| Motor/controles | Motor, límites e interfaz confirmada | Prueba funcional |
| Despliegue | Guiado, ondulaciones y posiciones de parada | Registro de ciclos |
| Inspección final | Superficie, dimensiones y accesorios | Informe de inspección |
| Embalaje | Protección, etiquetas y caja de cartón | Registro de embalaje |
1. Defina qué significa «tensado lateral» para el proyecto
Indique si la pantalla se monta en pared, en techo o empotrada, e identifique el material previsto, las dimensiones visibles de imagen, el formato, el borde negro, la caída adicional y el método de control. Enlace la familia de productos con tensado lateral y la comparación entre pantallas con y sin tensado lateral para aportar el contexto de selección.
La selección y el control de calidad de producción (QC) son tareas distintas. Utilice la guía de diagnóstico de ondulaciones y tensado lateral de pantallas para distinguir los síntomas de mantenimiento de las cuestiones de aceptación de fabricación.
2. Controle la preparación del material
Registre el nombre o código del material, la dirección del rollo, las dimensiones del área de imagen, el borde y cualquier referencia de muestra necesaria. Inspeccione la superficie para detectar marcas, contaminación, variación de textura y defectos visibles antes del montaje. Mantenga la identidad del material vinculada al modelo y a la revisión del pedido.
No deduzca la ganancia, el ángulo de visión ni la compatibilidad UST de la expresión «tensado lateral». Esas propiedades corresponden a la superficie seleccionada y deben confirmarse mediante información de producto controlada o una evaluación de muestras.
3. Monte el sistema de tensado de forma uniforme
Las lengüetas laterales, los cables, la barra inferior y la carcasa deben montarse conforme al diseño aprobado. Compruebe los puntos de fijación, la simetría, el recorrido de cables y las holguras mecánicas. En una unidad motorizada, verifique que la pantalla pueda desplegarse y recogerse sin resistencia anormal ni contactos indebidos.
4. Ajuste y pruebe los límites
Las posiciones de parada superior e inferior deben ajustarse y comprobarse para la configuración exacta de motor y control. Ejecute un ciclo completo y registre el guiado, la alineación de la barra inferior, los ruidos inusuales y la respuesta del mando a distancia o interruptor de pared. Utilice la guía de ajuste de finales de carrera y puesta en servicio para la secuencia de pruebas.
5. Inspeccione la planitud instalada de forma realista
Inspeccione la pantalla después de instalarla, a la distancia de visión prevista y en las condiciones de la sala. Compruebe las ondulaciones de los bordes, la tensión diagonal, la alineación de la barra inferior y el comportamiento visible de la superficie. La nivelación, la temperatura, el almacenamiento y el estado del tensado pueden influir en el resultado; una inspección de fábrica no sustituye una instalación correcta en obra.
Haga trazables las fotografías de inspección
Etiquete cada conjunto de evidencias con la referencia de pedido o inspección, la configuración, la fecha y la revisión del plano. Conserve una vista general antes de los primeros planos, guarde los originales e identifique las copias anotadas. Indique qué respalda cada imagen: identidad, estado visible, una observación funcional en condiciones registradas o embalaje. Una fotografía de cuadrícula por sí sola no es una medición calibrada de planitud, y las fotografías de muestras no prueban que se haya ensayado cada unidad.
6. Haga coincidir la producción con la muestra aprobada
El registro de muestra aprobada debe identificar tejido, dimensiones, carcasa, motor, control, accesorios y embalaje. Si cambia cualquiera de ellos, emita una revisión y decida si se necesita una nueva muestra o una medida correctiva.
Vincule el registro de producción con la lista de comprobación de inspección de calidad de pantallas de proyección y confirme el proceso aplicable con Factory & Production.
7. Vincule el control de calidad (QC) con la aceptación en obra
Facilite al instalador las dimensiones finales, los soportes, las notas de control, las holguras de mantenimiento y el registro de puesta en marcha. La guía de puesta en marcha de pantallas motorizadas puede vincular la inspección de fábrica con la verificación en campo.
Preguntas frecuentes
¿Garantiza el tensado lateral una pantalla plana en cualquier sala?
No. El resultado también depende del material, la nivelación de instalación, el estado del tensado, la temperatura, el almacenamiento y la configuración del proyector. Confirme la aplicación y las condiciones de aceptación.
¿Qué debe pedir un comprador OEM que compruebe la fábrica?
Solicite comprobaciones de dimensiones, estado de superficie, montaje del tensado, despliegue, recogida, límites, controles, accesorios y embalaje pertinentes para el modelo exacto.
¿Es el tensado lateral exclusivo de las pantallas motorizadas?
Las estructuras con tensado lateral se asocian habitualmente a sistemas motorizados, pero la elección correcta depende de las configuraciones disponibles del fabricante y de los requisitos del proyecto.
¿Deben publicarse cifras de control de calidad (QC) en el sitio web?
Solo si están actualizadas, son específicas del modelo y están respaldadas por registros controlados. En caso contrario, describa el proceso de inspección sin inventar cifras de rendimiento.
Solicite una consulta sobre control de calidad (QC) del tensado lateral
Envíe el tipo de producto, el tamaño, el material, la instalación, el método de control, la cantidad y el destino mediante Contacto de MGF. MGF puede confirmar los documentos de estructura e inspección aplicables a la configuración presupuestada.